小改小革,能折腾出多大动静?”在汉钢公司轧钢厂,一线职工给出的答案是:小,也能撬动大生产;细,也能抠出真效益。
今年以来,轧钢厂扎根生产现场,不贪大、不求空,紧盯日常生产中的小难题、小短板,用一次次接地气的小改造、精修复、优操作,在质量、成本、效率、减负上持续发力,让基层微创新真正落地见效。
导卫“转”起来 质效双提升
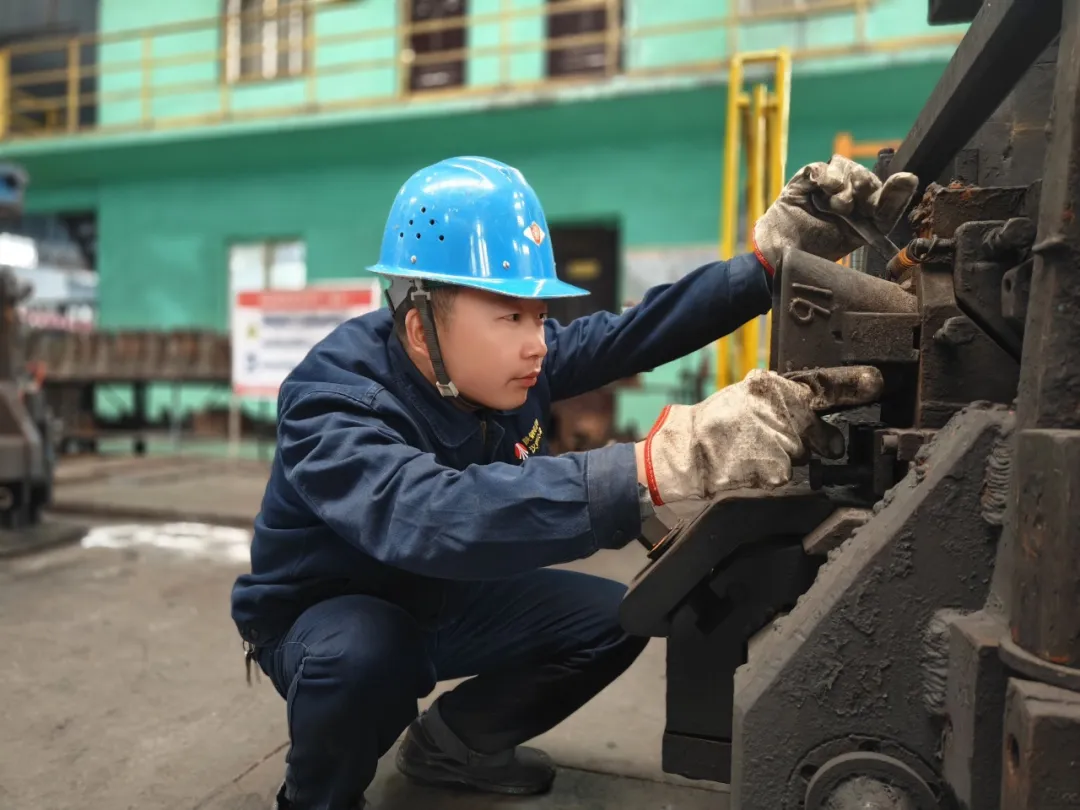
“以前钢坯一过导卫,心里就绷着弦,生怕划伤、堆钢。现在钢坯是‘滚’过去的,不是‘蹭’过去的,表面质量稳多了!”轧线一名老师傅巡检时说。
上述提到的亮点,源自轧钢厂1#棒线3架进口导卫的优化和改造动,由于该导卫采用滑动耐磨块结构,生产过程中易造成钢材表面划伤,并且还可能引发堆钢事故,导致生产节奏被打乱。同时,耐磨块磨损快、更换频,停机检修既消耗备件和人工,又耽误生产。
为根治顽疾,轧钢厂轧机装配作业区技术骨干就地攻关,将滑动式导卫改造为旋转导辊轮式导卫,这一改动使钢坯与导卫由“硬磨”变“滚动”,表面划伤彻底杜绝。经反复调试导辊间隙、校准安装精度、带料试轧校验,新导卫导向准、转动稳,完全满足工艺要求。
小小改良,既提升了圆钢成品质量和合格率,又延长了备件寿命、减少了无效停机,以小技改稳质量、保稳产。
马达“活”过来 旧件焕新生
“坏了就换新?那哪行!一台不便宜,订货周期还长。能修就修,修好就是效益!”装配维修人员擦着汗说。
针对轧机液压马达长期运行后密封老化、零件磨损、漏油频发的问题,轧钢厂基层班组摒弃“坏了就换新”的旧式思维,主动对现场4台故障液压马达开展自主修复翻新。
维修过程中,技术人员逐台拆解、细致排查,精准找出漏油、卡顿的问题点位,筛选状态良好的零部件重新整合装配,统一更换老化破损的密封件、密封圈,彻底扫清设备故障隐患。
修复完成后,通过空载、负载多轮性能测试,确保每一台马达运转平稳、密封可靠、参数达标。目前,4台修复马达已全部顺利上机投用,设备运行状态稳定,完全能够替代全新备件,累计节约采购费用5664元。一件件废旧设备“重获新生”,既减少了物资浪费,也实实在在为分厂省下了成本。
风炮“响”起来 减负更降本
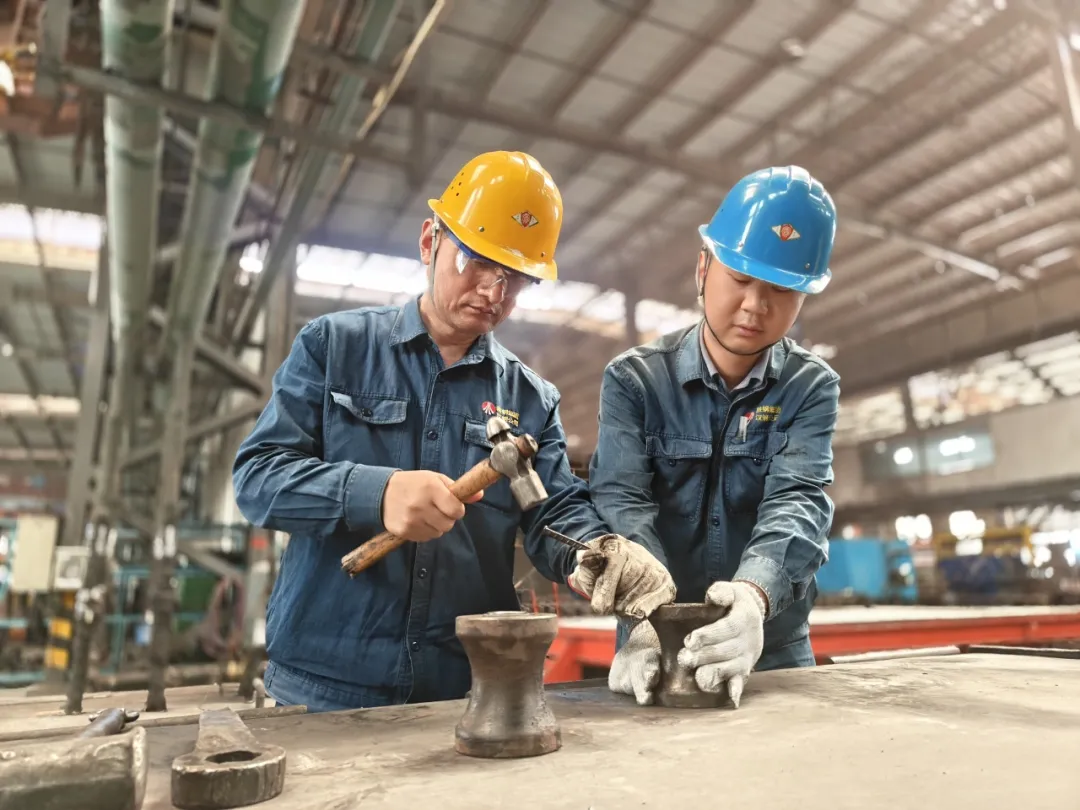
“风炮一响,倒槽不慌。过去俩人抡大扳手,现在一人操作风炮,5分钟完事,省劲多了!”岗位职工笑着打趣。
以往轧机换槽、倒槽是岗位上的高频重体力工作,全程依靠两名职工手持大扳手、加力杆人工撬动调节,单次倒槽作业耗时25分钟,费力、费时、效率低。高强度的重复性操作,不仅劳动强度大、疲劳度高,过长的停机调整时间,也直接影响轧机有效作业率,成为制约生产提速的小瓶颈。
为让作业更轻松、生产更高效,轧机装配作业区基层班组结合现场气源条件,开展风炮辅助倒槽小技改。通过自制移动小车、加工专用对接套筒,搭配风炮设备辅助调节,创新形成“风炮粗调+人工精调”的新模式。机械化设备承担了大部分重体力调节工作,人工只负责精准对位微调,既保住了作业精度,又大幅提升作业速度。
如今单架轧机倒槽只需1人操作、5分钟即可完成,单次节省20分钟作业时间,日均可节约4小时有效工时。经测算,扣除改造投入后,年度可净创效28500元,真正做到了小投入、大减负、高收益。
下一步,轧钢厂将继续立足岗位、深耕现场,持续从生产痛点、岗位难点、成本堵点入手,不断挖掘接地气、可落地、见实效的基层金点子,用一次次微改造、精维护、优操作,持续助力轧钢厂提质增效、高质量发展。(雷亚龙 陈瑶)
责编:李凯琴
编辑:李欣阳